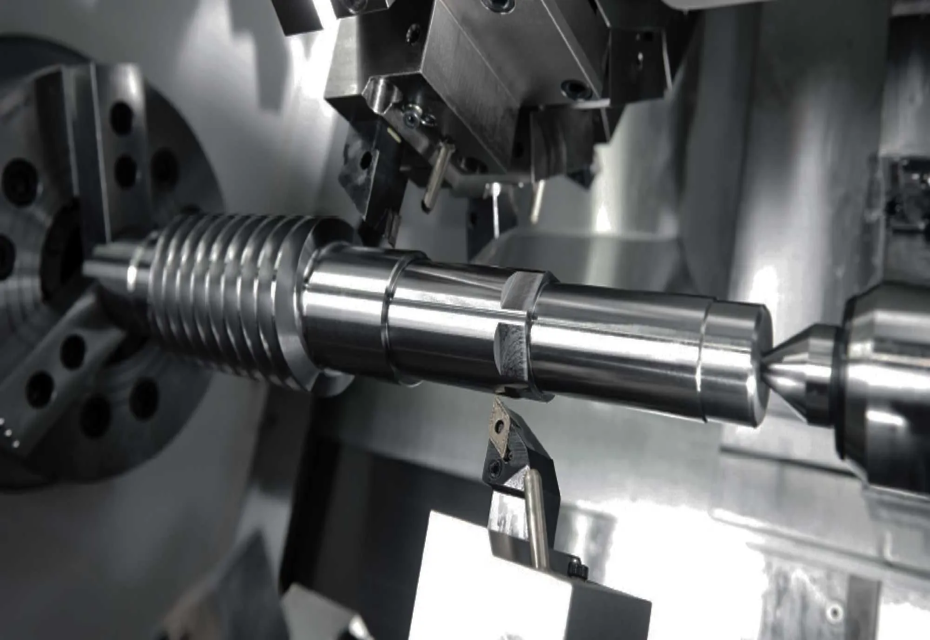
En el sector de fabricación de alta gama, el torneado CNC es el proceso de mecanizado principal para componentes giratorios de precisión, como ejes, manguitos y carretes de válvulas. Sin embargo, la producción continua de gran volumen a menudo encuentra problemas como deriva dimensional, desviaciones de coaxialidad y mala consistencia entre lotes.
Si bien muchos atribuyen estos problemas a una precisión insuficiente de las máquinas herramienta, en realidad son causados por tres puntos ciegos comunes en el control de procesos. Basándonos en la experiencia de más de una década de Euyik en torneado CNC de precisión de alta gama, analizamos las causas fundamentales de estos problemas y presentamos soluciones prácticas.
1. Punto ciego 1: Reemplazar herramientas sin monitorear el desgaste, lo que lleva a una desviación dimensional gradual
En
el torneado CNC , la herramienta permanece en contacto constante con la pieza de trabajo, lo que hace que el desgaste del filo sea un proceso gradual. Sin una gestión cuantitativa de la vida útil de las herramientas y un monitoreo de procesos (basándose únicamente en la experiencia del operador para los cambios de herramientas), es fácil encontrar un escenario en el que las primeras docenas de piezas están dentro de la tolerancia, pero las piezas posteriores se salen gradualmente de las especificaciones. Esto es particularmente cierto en el caso de materiales blandos como el aluminio, el cobre y sus aleaciones; Los bordes reconstruidos (BUE) formados durante el corte alteran las dimensiones efectivas del borde, exacerbando aún más los errores dimensionales y las fluctuaciones en la calidad de la superficie.
Para abordar esto, la clave es pasar de un enfoque de "reemplazar cuando se descompone" a un enfoque de "control sistemático":
Coincidencia de herramientas de materiales específicos: haga coincidir los grados de herramientas y los recubrimientos resistentes al desgaste con materiales específicos, como aleaciones de aluminio, acero inoxidable, aleaciones de titanio y aleaciones de cobre, para extender el período de corte estable en el origen;
Gestión cuantitativa de la vida útil de las herramientas: umbrales de vida útil de mecanizado preestablecidos para herramientas individuales en función de las características de las piezas y los parámetros de corte, lo que exige cambios de herramientas una vez que se alcanza el límite para evitar que las herramientas permanezcan en servicio más allá de su vida útil óptima;
Monitoreo dinámico de tendencias de procesos: realice un seguimiento de los cambios dimensionales críticos mediante el control estadístico de procesos (SPC); Identifique tendencias de deriva para ajustar las compensaciones de herramientas de manera proactiva, interceptando así anomalías antes de que las piezas salgan de la tolerancia.
2. Punto ciego 2: Desalineación de los puntos de referencia de sujeción del trabajo en múltiples operaciones, lo que lleva a la pérdida de control sobre las tolerancias geométricas
Muchas piezas torneadas por CNC presentan geometrías complejas, como orificios en los extremos, chaveteros y puntos de montaje irregulares, que requieren múltiples etapas de mecanizado o incluso transferencias a fresadoras. Con cada acción de sujeción se producen desviaciones de posicionamiento; A medida que los errores se acumulan en múltiples transferencias, la pieza final a menudo no cumple con los requisitos de tolerancia geométrica, como la coaxialidad y la precisión posicional. Además, los manguitos de paredes delgadas y los componentes delgados del eje son propensos a sufrir deformaciones elásticas causadas por una fuerza de sujeción excesiva; una vez finalizado el mecanizado y la posterior recuperación elástica, sus dimensiones a menudo caen fuera de los límites de tolerancia.
La clave para resolver estos problemas reside en minimizar el número de operaciones de sujeción y unificar los datos de mecanizado:
Consolidación de procesos y producción de una sola configuración: para ejes y pasadores de precisión pequeños, se emplea torneado con cabezal deslizante tipo suizo, lo que permite que todas las operaciones, como torneado, fresado de ranuras, taladrado y roscado, se completen en un solo ciclo de alimentación. Para piezas con características de extremo complejas, el mecanizado compuesto de torno-fresa se utiliza para completar todas las características de rotación y de extremo en una sola configuración, eliminando así los errores de referencia causados por la transferencia de piezas entre múltiples procesos en el origen.
Estandarización de todo el proceso de sujeción: la calibración del accesorio y la verificación de datos se completan antes de la producción en masa. La producción por lotes comienza sólo después de que el primer artículo se somete a una inspección dimensional completa y se confirma que todas las tolerancias geométricas y posicionales están dentro de las especificaciones. Para piezas propensas a deformarse, se adopta una estrategia de fuerza de sujeción graduada: la fuerza de sujeción radial se reduce durante la etapa de acabado, mientras que se utiliza un soporte auxiliar axial para minimizar la deformación elástica.
3. Punto ciego 3: falta de compensación dinámica de la deformación térmica, lo que provoca fluctuaciones dimensionales irregulares
Después del funcionamiento continuo de un torno CNC, el husillo y los tornillos de avance sufren un alargamiento térmico debido al calor por fricción; Simultáneamente, la acumulación continua de calor de corte dentro de la pieza de trabajo provoca expansión y contracción térmica. Si el mecanizado se realiza utilizando únicamente los parámetros iniciales de ajuste de la herramienta, surgen discrepancias dimensionales significativas entre las piezas producidas después de una hora de operación y las producidas después de cuatro horas. Dado que estas fluctuaciones carecen de un patrón predecible, son difíciles de corregir utilizando un solo parámetro.
Si bien estos errores no pueden eliminarse por completo, su impacto puede mitigarse significativamente mediante medidas de control dinámicas:
Control preventivo de temperatura y calentamiento del equipo: las operaciones de torneado de precisión se llevan a cabo en talleres con temperatura controlada. Después del arranque se ejecuta un procedimiento de calentamiento estándar y el mecanizado de alta precisión comienza sólo después de que el estado térmico del equipo se ha estabilizado.
Control activo del calor de corte: se emplean sistemas de refrigeración y lubricación adecuados para disipar continuamente el calor de la zona de corte, reduciendo así la magnitud de la expansión térmica en la pieza de trabajo.
Calibración dinámica periódica: durante la producción a largo plazo, las dimensiones clave se verifican puntualmente a intervalos fijos. Los parámetros de compensación de la herramienta se ajustan en sincronía con las fluctuaciones de temperatura del equipo para compensar dinámicamente las desviaciones dimensionales causadas por la deformación térmica.
4. Bucle de control de calidad de un extremo a otro: asegurar la base para la precisión de los lotes
Lograr la estabilidad de los lotes en el torneado CNC requiere mucho más que simplemente optimizar pasos aislados del proceso; exige un control sistemático en todo el flujo de trabajo. Euyik cumple estrictamente con los estándares de gestión de calidad EN9100 e ISO9001, estableciendo una cadena de control de calidad integral:
Etapa de material entrante: verificar los grados de material y la certificación de cada lote para garantizar una trazabilidad total y evitar errores de mecanizado causados por fluctuaciones de las propiedades del material;
Etapa en proceso: hacer cumplir estrictamente el protocolo de inspección del primer artículo (FAI), realizar inspecciones programadas de características críticas para la calidad (CTQ) y monitorear la estabilidad del proceso en tiempo real;
Etapa de inspección final: realizar una verificación dimensional completa de las especificaciones GD&T (dimensiones y tolerancias geométricas) utilizando máquinas de medición por coordenadas (CMM) y proporcionar informes de inspección completos y documentación de trazabilidad con cada lote para cumplir con los requisitos de cumplimiento en sectores de alto nivel como el transporte aeroespacial y ferroviario.
5. Conclusión
Garantizar la precisión en el torneado CNC de gran volumen depende menos del índice de precisión nominal de una máquina herramienta y más de la gestión sistemática de variables como el desgaste de la herramienta, las referencias de sujeción de piezas y la deformación térmica. Sólo controlando todas las fuentes potenciales de variación del proceso se podrá lograr una entrega de lotes consistente y a largo plazo.
Aprovechando capacidades que incluyen torneado tipo suizo y torneado-fresado, junto con un sistema de control de calidad estandarizado,
Euyik maneja órdenes de torneado de precisión que abarcan todo el ciclo de vida del producto, desde la validación del prototipo hasta la producción en masa estable, asegurando consistencia dimensional y confiabilidad operativa en múltiples lotes de piezas.