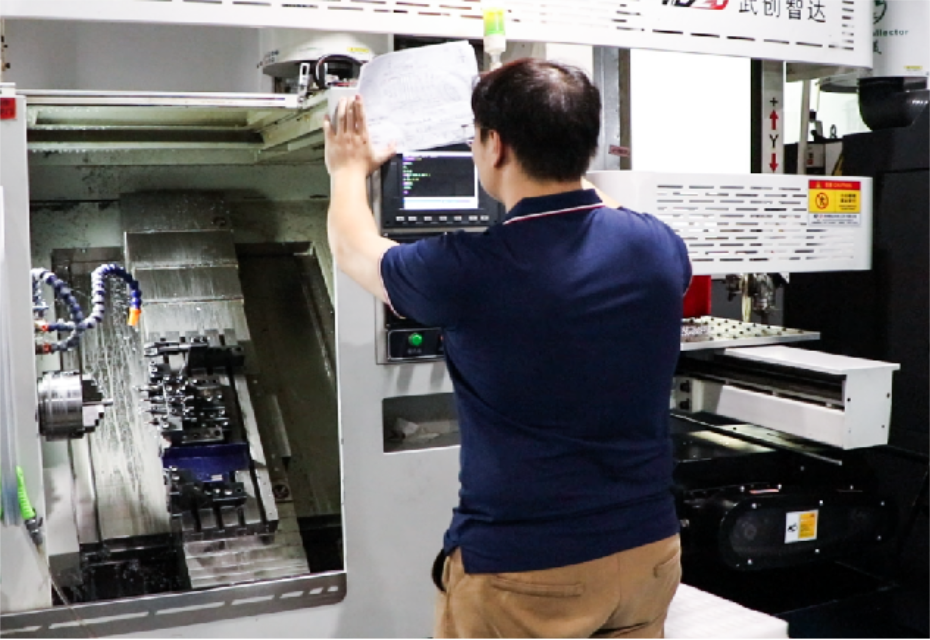
Gracias a su alta relación resistencia-peso, excelente conductividad térmica y resistencia natural a la corrosión, las aleaciones de aluminio son una opción de material principal para componentes de precisión en sectores de fabricación de alta gama, como el aeroespacial, las comunicaciones optoelectrónicas y la automatización industrial.
El torneado de precisión suele ser el proceso de mecanizado central de piezas rotativas de aluminio, como casquillos, cuerpos de válvulas y conectores. Este artículo se centra en la implementación práctica del torneado de precisión para componentes de aluminio. Basándonos en la experiencia de más de una década de Euyik en el mecanizado de precisión de aluminio de alta gama, desglosamos sistemáticamente los enfoques prácticos, que abarcan todo, desde las características del material y el control del proceso hasta la verificación de la calidad.
1. Dos desafíos principales en el torneado de precisión de piezas de aluminio
Los problemas de precisión que surgen al tornear aluminio se deben fundamentalmente al conflicto entre las propiedades del material y los requisitos de alta precisión; Esta es también la razón principal de la mala consistencia durante la producción en masa.
(1) Material blando y pegajoso propenso a la formación de bordes incorporados (BUE)
Las aleaciones de aluminio son muy dúctiles y sufren una deformación importante durante el corte. A velocidades de corte bajas a medias, las virutas se adhieren fácilmente al filo, formando un filo reconstruido (BUE). Este BUE se rompe y reforma repetidamente, rayando la superficie de la pieza de trabajo y degradando la rugosidad de la superficie. También cambia la posición efectiva del filo, lo que genera errores dimensionales, un problema particularmente crítico para superficies de contacto de alto brillo y superficies de sellado de precisión.
(2) Alto coeficiente de expansión térmica y riesgo de deformación por mecanizado.
El coeficiente de expansión térmica de la aleación de aluminio es aproximadamente el doble que el del acero. La acumulación de calor durante el corte hace que la pieza de trabajo se expanda; al enfriarse y contraerse, las dimensiones a menudo caen fuera de los límites de tolerancia. En casquillos de paredes delgadas y ejes delgados, un calentamiento desigual puede provocar desviaciones en la redondez y la coaxialidad. Además, los cambios de datos entre las etapas de mecanizado y la deformación elástica causada por la sujeción pueden amplificar aún más los errores de precisión.
2. Coincidencia precisa de herramientas de corte y parámetros
Las herramientas y parámetros de corte forman la base del torneado de precisión; La optimización específica basada en las propiedades específicas del aluminio es esencial para controlar la calidad del corte en origen.
(1) Selección de herramientas para mecanizado de aluminio
Para la etapa de acabado se prefieren herramientas de PCD (diamante policristalino); Los diseños con grandes ángulos de ataque y filos de corte afilados reducen significativamente las fuerzas de corte e inhiben fundamentalmente la formación de filos de refuerzo (BUE). Para aleaciones de aluminio aeroespacial de alta resistencia como 7075, se pueden seleccionar herramientas de carburo de alta dureza con recubrimientos especializados para mecanizado de aluminio para equilibrar la vida útil de la herramienta con la calidad del acabado superficial. Los bordes cortantes deben permanecer afilados y libres de astillas para evitar que los bordes romos aprieten la pieza de trabajo y provoquen deformaciones.
(2) Control de precisión de los parámetros de corte
Se adopta una estrategia central de "alta velocidad, bajo avance y corte en capas": se mantienen altas velocidades de corte durante el acabado, las velocidades de avance se controlan con precisión en función de la rugosidad de la superficie objetivo y la profundidad de corte se mantiene dentro del rango de 0,1 a 0,5 mm. Las pasadas en capas garantizan una eliminación uniforme del material, lo que mantiene la eficiencia del mecanizado al tiempo que minimiza la acumulación de calor por pasada y reduce el riesgo de deformación térmica.
(3) Soluciones integradas de refrigeración y lubricación
Se emplean sistemas de refrigeración y lubricación diseñados para el mecanizado de aluminio para eliminar continuamente las virutas y disipar el calor. Esto evita que las virutas vuelvan a rayar la superficie de la pieza de trabajo, reduce la tasa de desgaste de la herramienta y mantiene la estabilidad de la precisión del filo.
3. Control coordinado del enrutamiento y retención del proceso
La estabilidad de precisión del torneado de componentes de aluminio depende en un 70% del diseño inicial de la ruta del proceso. Las estrategias de sujeción se planifican simultáneamente como puntos de control centrales dentro de la ruta; Sólo a través de esta coordinación se pueden eliminar en origen los cambios de datos y las deformaciones del mecanizado.
(1) Diseño de procesos integrados para minimizar errores de datos durante las transferencias
Las rutas de proceso se diseñan basándose en el principio de "configuración de una sola configuración y múltiples operaciones": el torneado con cabezal deslizante tipo suizo se utiliza para ejes de precisión de diámetro pequeño, completando el torneado, el fresado de ranuras, el taladrado y el roscado en un solo ciclo de alimentación; el mecanizado compuesto de torno-fresa se utiliza para piezas con características de extremo complejas, lo que permite realizar torneado externo y mecanizado de orificios de extremo simultáneamente en una sola configuración; y el mecanizado simultáneo de 5 ejes se utiliza para complementar las operaciones de piezas con superficies curvas irregulares.
(2) Secuencia de mecanizado en capas combinada con estrategias de sujeción en niveles
Se adopta una secuencia de procesamiento en capas, que comprende mecanizado en desbaste, alivio de tensiones, semiacabado y acabado, acompañada de controles de sujeción diferenciados: durante el mecanizado en desbaste, se utiliza una fuerza de sujeción alta para una rápida eliminación de material, seguida de un paso de alivio de tensiones después de dejar un margen uniforme para el torneado de acabado para liberar las tensiones internas del material; el semiacabado corrige las desviaciones de los datos; durante el acabado, la fuerza de sujeción se reduce y el soporte auxiliar axial reemplaza la sujeción radial para minimizar la deformación elástica de las piezas de aluminio. Simultáneamente, se utiliza un enfoque de "parámetro de profundidad de corte superficial/alto brillo" para el conformado en una sola pasada para controlar la contracción dimensional causada por el calor de corte.
(3) Datos unificados en toda la cadena de proceso y posicionamiento estandarizado
El principio de "unificación de tres vías" (dato de diseño = dato de mecanizado = dato de inspección) se aplica estrictamente a lo largo de toda la cadena del proceso. Una vez mecanizada la superficie de referencia del proceso, todas las operaciones posteriores utilizan esta misma referencia para el posicionamiento, evitando cambios arbitrarios en los puntos de sujeción. Para la producción de lotes pequeños, se utilizan indicadores de cuadrante para alinear y controlar el descentramiento de cada pieza; Para la producción en masa, los accesorios especializados con pasadores de ubicación garantizan una repetibilidad estable y controlable y eliminan los errores asociados con la sujeción manual.
(4) Intervención temprana de DFM para mitigar preventivamente los riesgos
Las revisiones de Diseño para Fabricación (DFM) se llevan a cabo al inicio del proyecto, evaluando la viabilidad de sujeción junto con la planificación del proceso. Las recomendaciones incluyen incorporar pestañas de sujeción dedicadas y optimizar los gradientes de espesor de pared para geometrías complejas o de paredes delgadas, así como reservar tolerancias precisas para tratamientos superficiales posteriores como la anodización. Estas medidas reducen los riesgos de mecanizado y sujeción en la etapa de diseño, al tiempo que acortan el ciclo general de entrega.
4. Postprocesamiento integral para piezas listas para usar
Las piezas de aluminio torneadas con precisión a menudo requieren un tratamiento superficial para mejorar el rendimiento; Euyik ofrece servicios integrales y completos, lo que elimina la necesidad de que los clientes coordinen con proveedores externos. Ofrecemos una variedad de tratamientos de superficie, incluido el anodizado (natural, negro o de capa dura), pulido con chorro de arena y niquelado, para mejorar la resistencia al desgaste, la resistencia a la corrosión y la consistencia estética. Además, proporcionamos limpieza, embalaje protector y etiquetado estandarizado, lo que garantiza que las piezas estén listas para su ensamblaje inmediato en el momento de la entrega y ahorra a los clientes el tiempo y los costos de comunicación asociados con la gestión de múltiples proveedores.
5. Aplicaciones industriales típicas para torneado de aluminio de precisión
Aprovechando las capacidades maduras de torneado de precisión y un sistema integral de control de procesos, Euyik ofrece componentes de aluminio de alta calidad a diversos sectores de alta gama.
(1) Aeroespacial
Suministramos ejes de precisión para equipos de navegación, carcasas de conectores, soportes de montaje y otros componentes. Todo nuestro proceso cumple con los estándares de calidad EN9100 y proporcionamos informes de inspección del primer artículo (FAI) y trazabilidad de lotes completos para cumplir con los requisitos de cumplimiento de la cadena de suministro aeroespacial.
(2) Optoelectrónica y Comunicaciones
Fabricamos cilindros para lentes, componentes estructurales optomecánicos y piezas de conectores de fibra óptica. Controlamos estrictamente la coaxialidad y los datos de ensamblaje para cumplir con los requisitos de alta precisión de la alineación de la trayectoria óptica.
(3) Automatización Industrial
Entregamos cuerpos de válvulas, ejes de transmisión, soportes de equipos y otras piezas de precisión. Garantizamos la coherencia dimensional en todos los lotes y la intercambiabilidad de componentes, lo que respalda el funcionamiento estable a largo plazo de los equipos.
6. Conclusión
Con más de una década de experiencia en mecanizado de precisión de alta gama, Euyik posee capacidades integrales, que incluyen torneado tipo suizo, mecanizado de torno-fresa y mecanizado de 5 ejes. Brindamos servicios de ciclo de vida completo que van desde la validación de prototipos y ejecuciones piloto de lotes pequeños hasta la producción en masa estable. Si tiene requisitos para torneado de precisión de aluminio, envíenos sus dibujos y especificaciones técnicas; Nuestro equipo de ingeniería le proporcionará una solución de proceso personalizada y una cotización precisa.